


Kəpənək klapanı üçün tornalama və freze
Maşın Xüsusiyyətləri
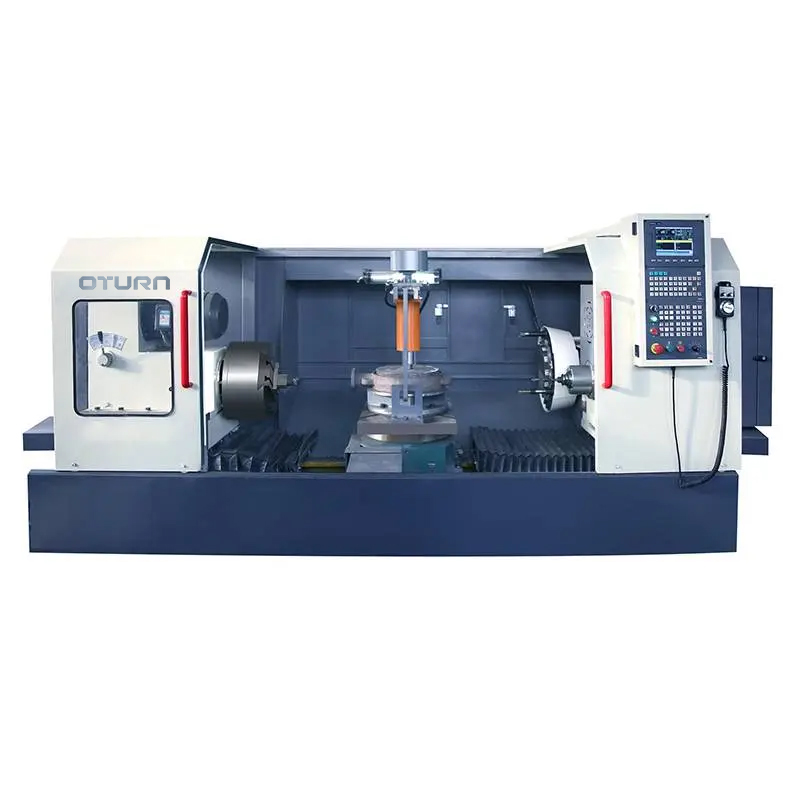
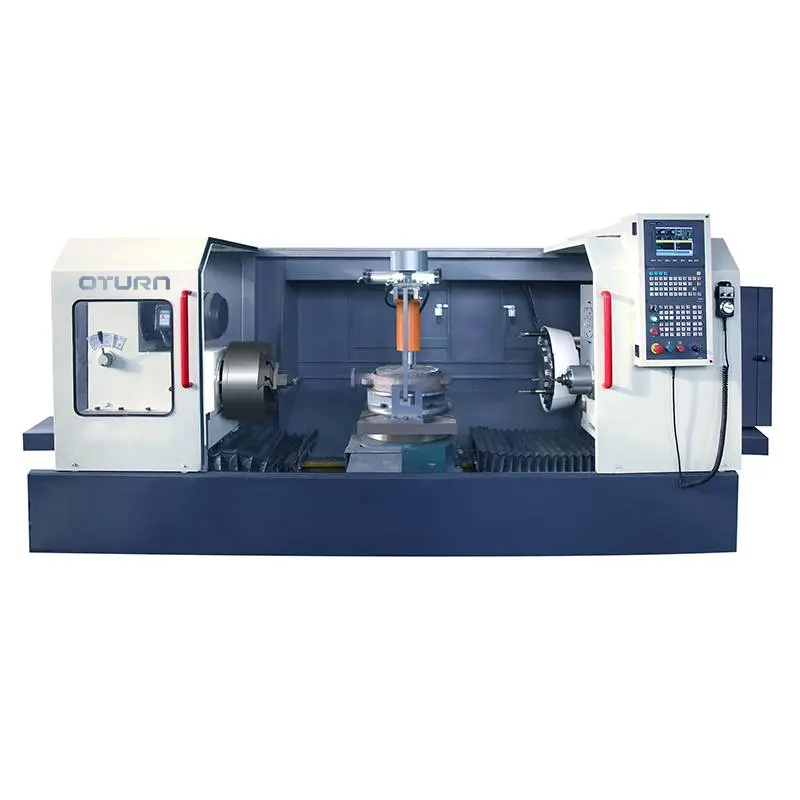
Bu dəzgah torna və frezer emalı mərkəzidir. Sol tərəf üfüqi CNC hərəkətli sürüşmə masası və CNC əyləc başlığından ibarətdir. Sağ tərəf üfüqi CNC hərəkətli sürüşmə masası, qazma başlığı (üfüqi emal mərkəzi) və alət jurnalından ibarətdir. Silindr tərkibi. Orta hissə hidravlik fırlanan masa, qurğular və digər hissələrdən ibarətdir və müstəqil elektrik şkafları, hidravlik stansiyalar, mərkəzləşdirilmiş yağlama cihazları, tam qoruma, yonqar konveyerləri və su yolları ilə təchiz olunmuşdur. İş parçası əl ilə qaldırılır və hidravlik sıxacla bərkidilir. Ətraflı məlumat üçün mexanizm sxeminə baxın.
Yataq gövdəsi inteqral tökmə formasını qəbul edir, yataq relsi dəqiq şəkildə üyüdülür və dəzgahın hərəkət dəqiqliyini təmin etmək və avadanlığın sabitliyini təmin etmək üçün bələdçi relsinin təmas səthi diqqətlə qırılır.
Şəkildə göstərildiyi kimi, klapan gövdəsi emal edilərkən, operator lazımi iş parçasını alət qurğusuna yerləşdirir və iş parçasını basır. İş parçasının vəziyyətini tənzimlədikdən sonra CNC panelini işə salın və cihaz işə düşür. Avadanlığın hər iki ucu eyni vaxtda emal olunur. Bir ucu xarici dairə və son səth kimi emal addımlarını yerinə yetirir. Digər ucunda qazma, qazma və daxili pilləli emal aparılır. Avtomatik alət dəyişdirmə üçün alət jurnalı ilə təchiz olunub. Kəpənək klapanı cari vəziyyətdə emal edildikdən sonra fırlanan masa 180° fırlanır. Uc üzü və xarici dairə qazmadan sonra emal olunur və ucun xarici dairəsi və son səthi qazma üçün emal olunur.
Əməliyyat sadədir və iş parçası yalnız bir yerləşdirmə ilə bir neçə prosesdə emal edilə bilər və bu, işçi qüvvəsini xeyli azaltmışdır.
Xüsusiyyət
| Təsvir | Xüsusiyyət |
| Emal diapazonu | DN50-DN300 |
| Enerji təchizatı | 380AC |
| Əsas mühərrik gücü | 11Kw (Mili servo) |
| Z istiqamətli qidalandırıcı motor | 18N·m (Servo mühərriki) |
| Mili sürət diapazonu (r/dəq) | 110/140/190 pilləsiz |
| Spindle-dən iş masasına qədər olan məsafə | iş parçalarına uyğun olaraq düzəldilə bilər |
| Mili burun konus dəliyi | 1:20/BT40 |
| Maksimum emal diametri | 480 mm |
| Emal klapan növləri üçün uyğundur | Kəpənək klapan gövdəsi |
| Z istiqamətli səyahət | 400 mm |
| X istiqamətli səyahət | 180 mm (Düz Dönər Masa) |
| Təkrar yerləşdirmə dəqiqliyi | Z istiqaməti: 0.015/X istiqaməti: 0.015 |
| Alət forması | Hidravlik sıxılma |
| Yağlama üsulu | Elektron yağlama nasoslarının mərkəzləşdirilmiş yağlanması |
| Emal mövqeyi | Kəpənək klapan gövdəsinin flanş ucu, daxili dəliyi, klapan gövdəsi dəliyi |
| İş dəqiqliyi | Üst flanşın daxili dəliyi ilə klapan gövdəsinin aşağı flanşı arasındakı koaksiallıq ≤0.2 mm-dir |
| Alət miqdarı | Maşın sınağı alətləri - 1 ədəd |
| Alətlər | OST/TAYVAN |
Xüsusiyyət
| Təsvir | Xüsusiyyət |
| Emal diapazonu | DN50-DN300 |
| Enerji təchizatı | 380AC |
| Əsas mühərrik gücü | 11Kw (Mili servo) |
| Z istiqamətli qidalandırıcı motor | 18N·m (Servo mühərriki) |
| Mili sürət diapazonu (r/dəq) | 110/140/190 pilləsiz |
| Spindle-dən iş masasına qədər olan məsafə | iş parçalarına uyğun olaraq düzəldilə bilər |
| Mili burun konus dəliyi | 1:20/BT40 |
| Maksimum emal diametri | 480 mm |
| Emal klapan növləri üçün uyğundur | Kəpənək klapan gövdəsi |
| Z istiqamətli səyahət | 400 mm |
| X istiqamətli səyahət | 180 mm (Düz Dönər Masa) |
| Təkrar yerləşdirmə dəqiqliyi | Z istiqaməti: 0.015/X istiqaməti: 0.015 |
| Alət forması | Hidravlik sıxılma |
| Yağlama üsulu | Elektron yağlama nasoslarının mərkəzləşdirilmiş yağlanması |
| Emal mövqeyi | Kəpənək klapan gövdəsinin flanş ucu, daxili dəliyi, klapan gövdəsi dəliyi |
| İş dəqiqliyi | Üst flanşın daxili dəliyi ilə klapan gövdəsinin aşağı flanşı arasındakı koaksiallıq ≤0.2 mm-dir |
| Alət miqdarı | Maşın sınağı alətləri - 1 ədəd |
| Alətlər | OST/TAYVAN |
Məhsul kateqoriyaları
-

VC Seriyası Yüksək Sərtlikli CNC Emal Mərkəzi ...
-

HP Seriyası Üfüqi Hərəkətli Sütun Xətti Bələdçi...
-

HT Seriyası Üfüqi Hərəkətli Sütun Xətti Bələdçi ...
-

VS Seriyası Dörd Yollu Ağır Yüklü CNC Emal C...
-

Yüksək Sərtliyə malik V Seriyalı CNC Emal Mərkəzi
-

X Seriyası İkiqat Sütunlu CNC Emal Mərkəzi
-

Üfüqi 5 Oxlu CNC Emal Mərkəzi TKG1600
-

CNC Şaquli Torna və Freze Kompozit Mərkəz ...
-

Yüksək Sürətli CNC Emal Mərkəzi GM Seriyası
-

Yüksək Sürətli CNC Freze GT Seriyası
-

İkiqat İpli CNC Torna Dəzgahı SK32
-

Təkərlər üçün CNC Şaquli Emal Mərkəzi RFTV510 ...