


BOSM -6010 Əks Başlıqlı Qazma Freze Maşını
1. Maşın istifadəsi:
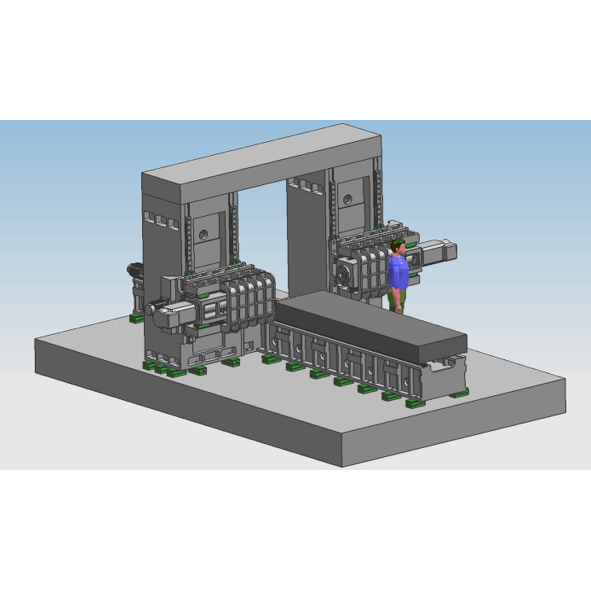
BOSM-6000* 1000 sabit şüalı CNC portal iki sütunlu başdan-başa qazma və freze dəzgahı ekskavator qollarını/çubuqlarını emal etmək üçün xüsusi bir dəzgahdır. Yastıq, iş parçasının sürətli emalını həyata keçirə bilər, iş parçası effektiv vuruş diapazonunda qazıla, frezelənə və deşilə bilər, iş parçası bir anda yerində emal edilə bilər (ikinci dərəcəli sıxacın istifadəsinə ehtiyac yoxdur), yükləmə və boşaltma sürəti sürətlidir, yerləşdirmə sürəti sürətlidir və emal dəqiqliyi yüksəkdir. Yüksək, yüksək emal səmərəliliyi.
2.Maşın quruluşxüsusiyyətlər:
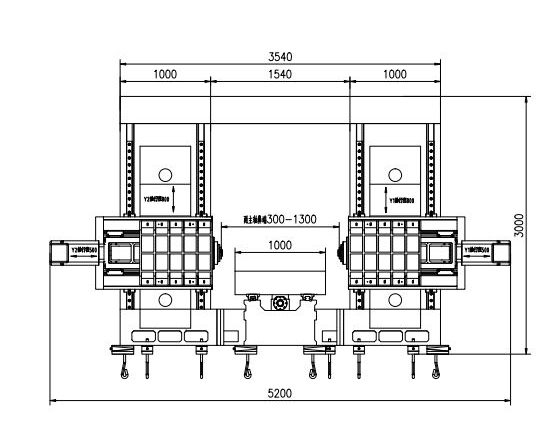
Dəzgahın əsas komponentləri: yataq, iş masası, sol və sağ sütunlar, şüalar, portal birləşdirici şüalar, yəhərlər, qoçlar və s., böyük hissələr qatran qum qəlibləməsindən, yüksək keyfiyyətli boz dəmir 250 tökmədən hazırlanır, isti qum çuxurunda tavlanır → vibrasiya qocalması → istilik müalicəsi Soba tavlanması → vibrasiya qocalması → kobud emal → vibrasiya qocalması → isti soba tavlanması → vibrasiya qocalması → bitirmə, hissələrin mənfi gərginliyini tamamilə aradan qaldırır və hissələrin işini sabit saxlayır. Sabit yataq, sol və sağ sütunlar, portal və iş masası hərəkət edir; frezeleme, qazma, qazma, əks-batırma, vurma və s. funksiyalarına malikdir. Alətin soyutma üsulu xarici soyutmadır. Dəzgahda 4 oxlu əlaqə və 5 oxlu tək hərəkətliliyi həyata keçirə bilən 5 qidalandırıcı oxu var. 2 güc başlığı var. Dəzgahın oxu və güc başlığı aşağıdakı şəkildə göstərilib.X


2.1.Eksenel ötürücü qidalandırıcı hissənin əsas quruluşu
2.1.1.X oxu:İş masası sabit yatağın istiqamətləndirici rayı boyunca yanlara doğru hərəkət edir.
X 1 oxlu sürücü: AC servo mühərriki və yüksək dəqiqlikli planetar reduktor, X oxunun xətti hərəkətini həyata keçirmək üçün iş masasının hərəkətini idarə etmək üçün top vida ilə idarə olunur.
Bələdçi rels forması: iki yüksək möhkəmlikli dəqiq xətti bələdçi relsləri çəkin.
2.1.2 Z1 oxu:Gücləndirici başlıq və yəhər sütunun ön tərəfinə şaquli olaraq quraşdırılıb və sütunun istiqamətləndirici relsi boyunca yuxarı və aşağı qarşılıqlı şəkildə hərəkət edir.
Z1 oxlu ötürmə: AC servo mühərriki və sinxron təkər, Z oxlu xətti hərəkəti həyata keçirmək üçün yəhəri idarə etmək üçün top vidasını çəkmək üçün istifadə olunur
2.1.3 Z2 oxu:Gücləndirici başlıq və yəhər sütunun ön tərəfinə şaquli olaraq quraşdırılıb və sütunun istiqamətləndirici relsi boyunca yuxarı və aşağı qarşılıqlı şəkildə hərəkət edir.
Z2 oxlu ötürmə: AC servo mühərriki və sinxron təkər, Z oxlu xətti hərəkəti həyata keçirmək üçün yəhəri idarə etmək üçün top vidasını çəkmək üçün istifadə olunur.
2.1.4 Y1 oxu:Gücləndirici başlıq yəhəri sağ sütunun ön tərəfinə şaquli olaraq quraşdırılıb və sütunun istiqamətləndirici relsi boyunca sola və sağa qarşılıqlı şəkildə hərəkət edir.
Y1 oxu ötürücüsü: AC servo mühərriki və yüksək dəqiqlikli planetar reduktor, Y1 oxunun xətti hərəkətini həyata keçirmək üçün qoçu top vidasından keçirməyə məcbur etmək üçün istifadə olunur.
2.1.5 Y2 oxu:Gücləndirici başlıq yəhəri sağ sütunun ön tərəfində şaquli olaraq quraşdırılıb və sütunun istiqamətləndirici relsi boyunca sola və sağa qarşılıqlı şəkildə hərəkət edir.
Y2 oxlu ötürmə: AC servo mühərriki və yüksək dəqiqlikli planetar reduktor, Y2 oxlu xətti hərəkəti həyata keçirmək üçün qoçu top vintindən keçirməyə məcbur etmək üçün istifadə olunur.
2.2.Qazma və frezer güc başlığının (güc başlığı 1 və 2 daxil olmaqla) hərəkət istiqaməti kvadrat qoç quruluşunu, ən qabaqcıl tel-sərt birləşdirilmiş istiqamətləndirici ray metodunu qəbul edir, sərt ray güclü dayaqla əhatə olunmuşdur, 4 xətti diyircəkli istiqamətləndirici ray cütü idarə olunur və sürücü AC servo mühərrikini qəbul edir. Sinxron kəməri (i=2) və dəqiq top vintli ötürücünü idarə edir, güc başlığı sinxron kəmər və sinxron təkər vasitəsilə yavaşlamaq üçün servo mühərriki qəbul edir, ağır yüklü dəqiq istiqamətləndirici ray cütü tərəfindən idarə olunur və şaquli top vintini fırlatmaq üçün idarə edir, güc başlığının şaquli hərəkətini yuxarı və aşağı həyata keçirir və vint və servo mühərrikdə maşın başlığının daşıma qabiliyyətini azaltmaq üçün azot balans çubuğu ilə təchiz olunmuşdur. Z oxlu mühərrik avtomatik əyləc funksiyasına malikdir. Elektrik kəsilməsi halında, avtomatik əyləc motor şaftını möhkəm tutacaq ki, fırlana bilməsin. İşləyərkən, qazma ucu iş parçasına toxunmadıqda, sürətlə qidalanacaq; qazma ucu iş parçasına toxunduqda avtomatik olaraq işçi qidalanmaya keçəcək. Qazma ucu iş parçasına nüfuz etdikdə, avtomatik olaraq sürətli geri sarmaya keçəcək; Qazma ucunun ucu iş parçasından çıxıb təyin olunmuş vəziyyətə çatdıqda, iş masası avtomatik dövranı həyata keçirmək üçün növbəti dəlik vəziyyətinə keçəcək. Güc başlığı məftil və sərt relsin kombinasiyasını qəbul edir ki, bu da təkcə avadanlığın işləmə sürətini təmin etməklə yanaşı, həm də avadanlığın sərtliyini xeyli artırır. Həmçinin, kor dəlik qazma, freze, fahmləmə, yonqar qırma, avtomatik yonqar çıxarma və s. funksiyalarını həyata keçirə bilər ki, bu da əmək məhsuldarlığını artırır.

(sol güc başlığı)
2.3. Çiplərin çıxarılması və soyudulması
İş masasının altındakı hər iki tərəfə spiral və düz zəncirli yonqar konveyerləri quraşdırılıb və sivil istehsal həyata keçirmək üçün yonqarlar spiral və zəncirli lövhələrin iki mərhələsi vasitəsilə sonunda avtomatik olaraq yonqar konveyerinə boşaldıla bilər. Yonqar konveyerinin soyuducu çənində soyutma nasosu var ki, bu da qazma işini və qazma ucunun xidmət müddətini təmin etmək üçün alətin xarici soyudulması üçün istifadə edilə bilər və soyuducu təkrar emal edilə bilər.
3.Tam rəqəmsal ədədi idarəetmə sistemi:
3.1.Çip qırma funksiyası ilə çip qırma vaxtı və çip qırma dövrü insan-maşın interfeysində təyin edilə bilər.
3.2.Alət qaldırma funksiyası ilə alət qaldırma hündürlüyü insan-maşın interfeysində təyin edilə bilər. Qazma bu hündürlüyə çatdıqda, qazma ucu tez bir zamanda iş parçasının yuxarı hissəsinə qaldırılır və sonra yonqarlar atılır, sonra isə sürətlə qazma səthinə ötürülür və avtomatik olaraq işə çevrilir.
3.3.Mərkəzləşdirilmiş əməliyyat idarəetmə qutusu və əl qurğusu ədədi idarəetmə sistemini qəbul edir və USB interfeysi və LCD maye kristal displey ilə təchiz olunmuşdur. Proqramlaşdırmanı, saxlamanı, displeyi və rabitəni asanlaşdırmaq üçün əməliyyat interfeysində insan-maşın dialoqu, səhv kompensasiyası və avtomatik siqnalizasiya kimi funksiyalar mövcuddur.
3.4.Avadanlıq emaldan əvvəl çuxur mövqeyini önizləmə və yenidən yoxlama funksiyasına malikdir və əməliyyat çox rahatdır.
4Avtomatik yağlama
Dəzgah dəqiq xətti istiqamətləndirici rels cütləri, dəqiq top vint cütləri və digər yüksək dəqiqlikli hərəkət cütləri avtomatik yağlama sistemləri ilə təchiz olunmuşdur. Avtomatik yağlama nasosu təzyiq yağı çıxarır və kəmiyyət sürtkü yağı kamerası yağa daxil olur. Yağ kamerası yağla doldurulduqdan sonra, sistem təzyiqi 1,4-1,75 Mpa-ya yüksəldikdə, sistemdəki təzyiq açarı bağlanır, nasos dayanır və boşaltma klapanı eyni zamanda boşaldılır. Yolda yağ təzyiqi 0,2 Mpa-dan aşağı düşdükdə, kəmiyyət sürtkü yağlama nöqtəsini doldurmağa başlayır və bir yağ doldurmasını tamamlayır. Kəmiyyət yağ enjektorunun dəqiq yağ təchizatı və sistem təzyiqinin aşkarlanması sayəsində yağ təchizatı etibarlıdır, hər bir kinematik cütün səthində bir yağ təbəqəsinin olmasını təmin edir, sürtünməni və aşınmanı azaldır və həddindən artıq istiləşmənin daxili quruluşa vurduğu zərərin qarşısını alır. Dəzgahın dəqiqliyini və ömrünü təmin etmək üçün sürüşmə istiqamətləndirici rels cütü ilə müqayisədə, bu dəzgahda istifadə olunan diyirlənən xətti istiqamətləndirici rels cütü bir sıra üstünlüklərə malikdir:
①Hərəkət həssaslığı yüksəkdir, yuvarlanan bələdçi relsinin sürtünmə əmsalı kiçikdir, cəmi 0.0025 ~ 0.01-dir və hərəkət gücü çox azalır ki, bu da adi maşınların yalnız 1/10 hissəsinə bərabərdir.
② Dinamik və statik sürtünmə arasındakı fərq çox azdır və təqib performansı əladır, yəni sürücülük siqnalı ilə mexaniki hərəkət arasındakı vaxt intervalı son dərəcə qısadır ki, bu da ədədi idarəetmə sisteminin cavab sürətini və həssaslığını artırmağa kömək edir.
③Yüksək sürətli xətti hərəkət üçün uyğundur və ani sürəti sürüşmə bələdçi relslərinin sürətindən təxminən 10 dəfə yüksəkdir.
④ Boşluqsuz hərəkəti həyata keçirə və mexaniki sistemin hərəkət sərtliyini artıra bilər.
⑤Professional istehsalçılar tərəfindən istehsal olunan bu məhsul yüksək dəqiqliyə, yaxşı çox yönlülüyə və asan texniki xidmətə malikdir.

5Maşın istifadə mühiti:
Enerji təchizatı: üç fazalı AC380V ± 10%, 50Hz ± 1 Ətraf mühitin temperaturu: 0 ° ~ 45 °
Beşinci, əsas texniki parametrlər:


| model | BOSM4014 | |
| Maksimum emal iş parçası ölçüsü | Uzunluq × en × hündürlük (mm) 4000 × 1600 × 1000 | |
| Gantry maksimum yemi | Eni (mm) | 2300 |
| iş masasının ölçüsü | Uzunluq X Eni (mm) | 4000*1400 |
|
Üfüqi qoç tipli qazma başlığı güc başlığı bir, iki
| Miqdar (2) | 2 |
| Mili konus | BT50 | |
| Qazma diametri (mm) | Φ2-Φ60 | |
| Toxunma diametri (mm) | M3-M30 | |
| Freze kəsici disk diametri (mm) | 300 | |
| Mili sürət (dövr/dəq) | 30~6000 | |
| Servo mili mühərrik gücü (kVt) | 37 | |
| Mili burnunun masa mərkəzindən məsafəsi (mm) | 650-1150 | |
| Tək qoçun sol və sağ vuruşu (mm) | 500 | |
| Qoçun mərkəzi ilə masanın müstəvisi arasındakı məsafə (mm) | 200-1400 | |
| Qoçun yuxarı və aşağı hərəkəti (mm) | 1200 | |
| Təkrarlanabilirlik | 300mm*300mm | ±0.02 |
| Dəzgah Alətinin Ölçüləri | Uzunluq × en × hündürlük (mm) | təsvirlərə görə |
| Ümumi çəki (t) | (təxminən) 36 | |

Yuxarıda göstərilən parametrlər ilkin dizayn parametrləridir. Faktiki dizaynda, şirkətinizin emal hissələrinin tələblərinə cavab vermək üçün iş parçasının emal tələblərinə və dəzgahın dizayn tələblərinə uyğun olaraq dəyişikliklər ola bilər.

Məhsul kateqoriyaları
-

VC Seriyası Yüksək Sərtlikli CNC Emal Mərkəzi ...
-

HP Seriyası Üfüqi Hərəkətli Sütun Xətti Bələdçi...
-

HT Seriyası Üfüqi Hərəkətli Sütun Xətti Bələdçi ...
-

VS Seriyası Dörd Yollu Ağır Yüklü CNC Emal C...
-

Yüksək Sərtliyə malik V Seriyalı CNC Emal Mərkəzi
-

X Seriyası İkiqat Sütunlu CNC Emal Mərkəzi
-

Üfüqi 5 Oxlu CNC Emal Mərkəzi TKG1600
-

CNC Şaquli Torna və Freze Kompozit Mərkəz ...
-

Yüksək Sürətli CNC Emal Mərkəzi GM Seriyası
-

Yüksək Sürətli CNC Freze GT Seriyası
-

İkiqat İpli CNC Torna Dəzgahı SK32
-

Təkərlər üçün CNC Şaquli Emal Mərkəzi RFTV510 ...